商品の品質を守るうえで、包装フィルムの選定は重要です。
一見すると同じように見える袋でも、製造方法やフィルム構成によって、酸素・湿気の通しにくさ、耐熱性、柔軟性、印刷の仕上がり、コストなどが異なります。
包装フィルムの代表的な製造方法として挙げられるのが、次の2つです。
複数の樹脂を同時に成形する「共押出し」
完成したフィルム同士を接着剤で貼り合わせる「ドライラミネート」
結論からいうと、柔軟性や真空包装時の密着性を重視する場合は共押出し、印刷の美しさや異素材の組み合わせ、耐熱性を重視する場合はドライラミネートが適しています。
ただし、どちらか一方が常に優れているわけではありません。内容物、保存条件、包装方法、生産ロットなどに応じて選ぶことが重要です。
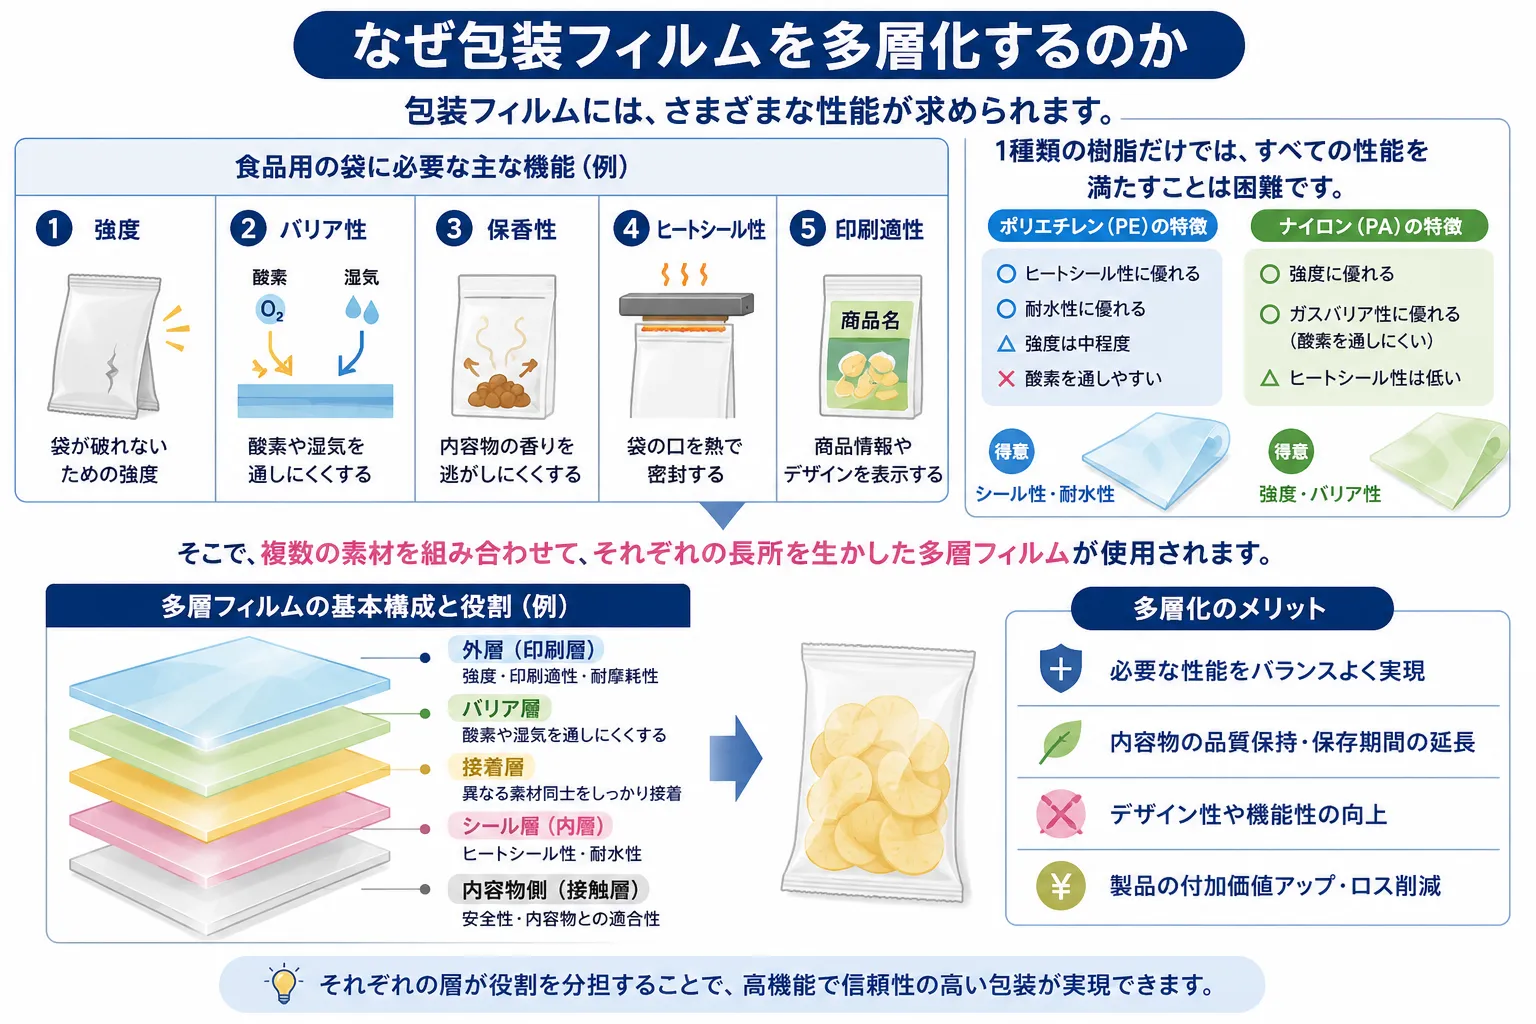
包装に使用されるフィルムには、さまざまな性能が求められます。
例えば、食品用の袋であれば、次のような機能が必要です。
・袋が破れないための強度
・酸素や湿気を通しにくくするバリア性
・内容物の香りを逃がしにくくする保香性
・袋の口を熱で密封するヒートシール性
・商品情報やデザインを表示する印刷適性
しかし、1種類の樹脂だけですべての性能を満たすことは容易ではありません。
例えば、ポリエチレンはヒートシール性や耐水性に優れていますが、酸素を通しやすい傾向があります。一方、ナイロンは強度やガスバリア性に優れていますが、ポリエチレンとは性質が異なります。
そこで、複数の素材を組み合わせて、それぞれの長所を生かした多層フィルムが使用されます。外層に強度や印刷適性、中間層にバリア性、内層にヒートシール性を持たせるなど、各層に役割を持たせるのが基本的な考え方です。
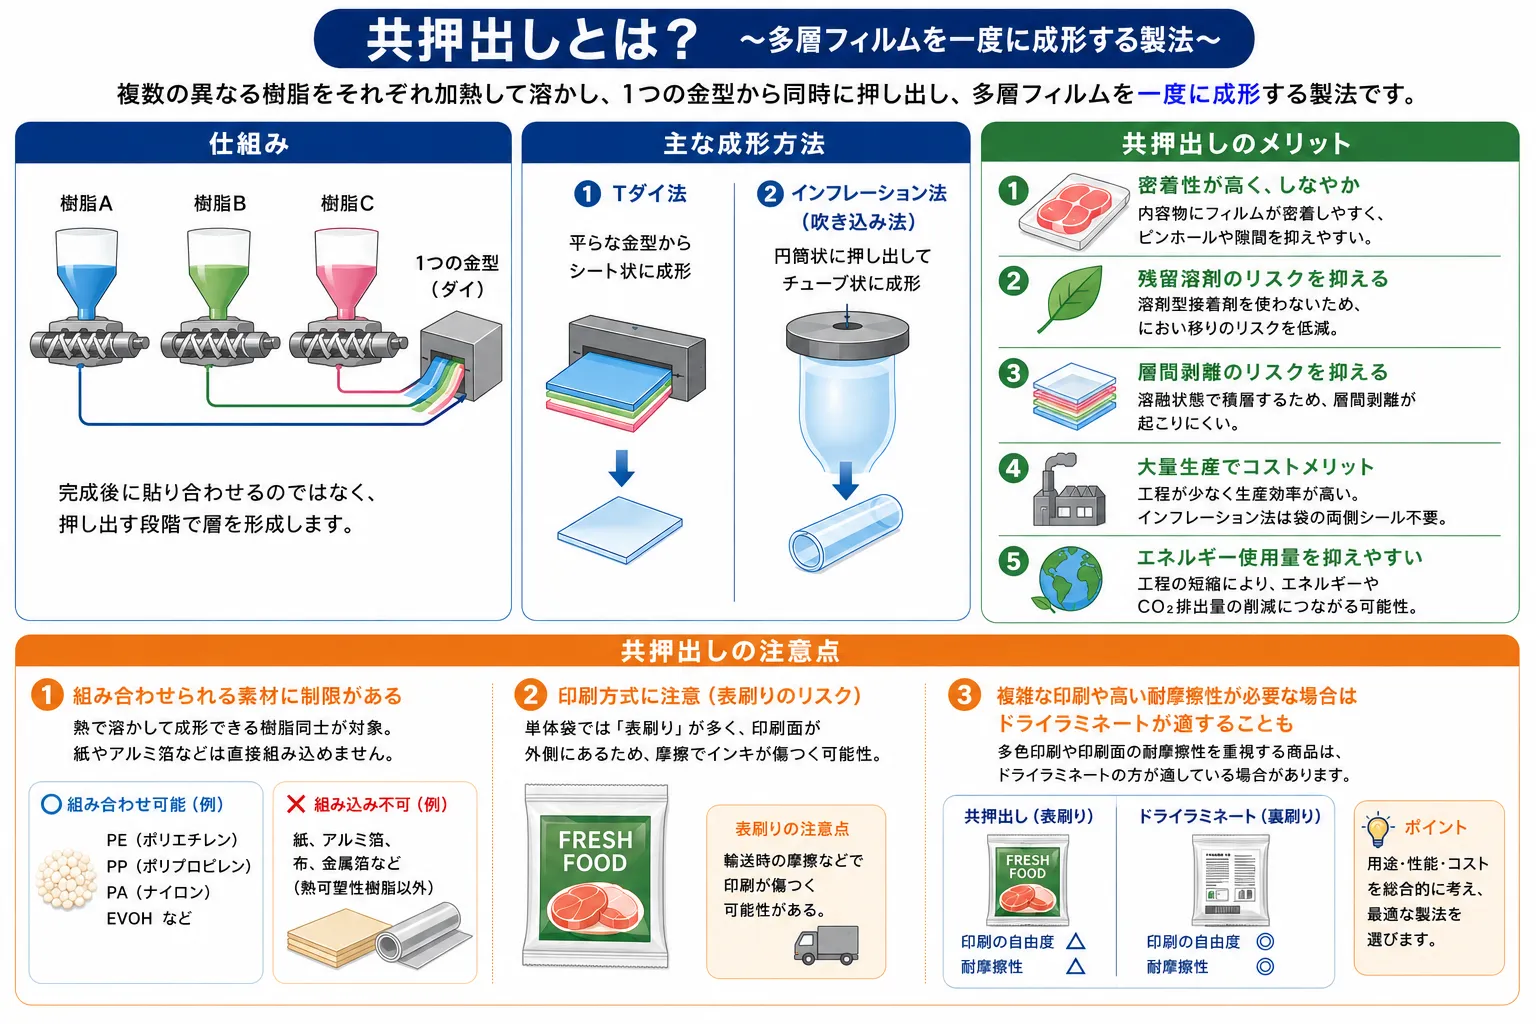
共押出しとは、複数の異なる樹脂をそれぞれ加熱して溶かし、1つの金型から同時に押し出すことで、多層フィルムを一度に成形する製法です。
主な成形方法には、平らな金型からシート状に押し出す「Tダイ法」と、円筒状に押し出してチューブ状のフィルムを作る「インフレーション法」があります。
完成済みのフィルムを後から貼り合わせるのではなく、樹脂を押し出す段階で層を形成する点が、ドライラミネートとの大きな違いです。
なお、樹脂の組み合わせによっては、層同士を密着させるための接着性樹脂を中間層として使用する場合があります。ただし、一般的なドライラミネートのように、有機溶剤を含む接着剤を塗布して乾燥させる工程はありません。
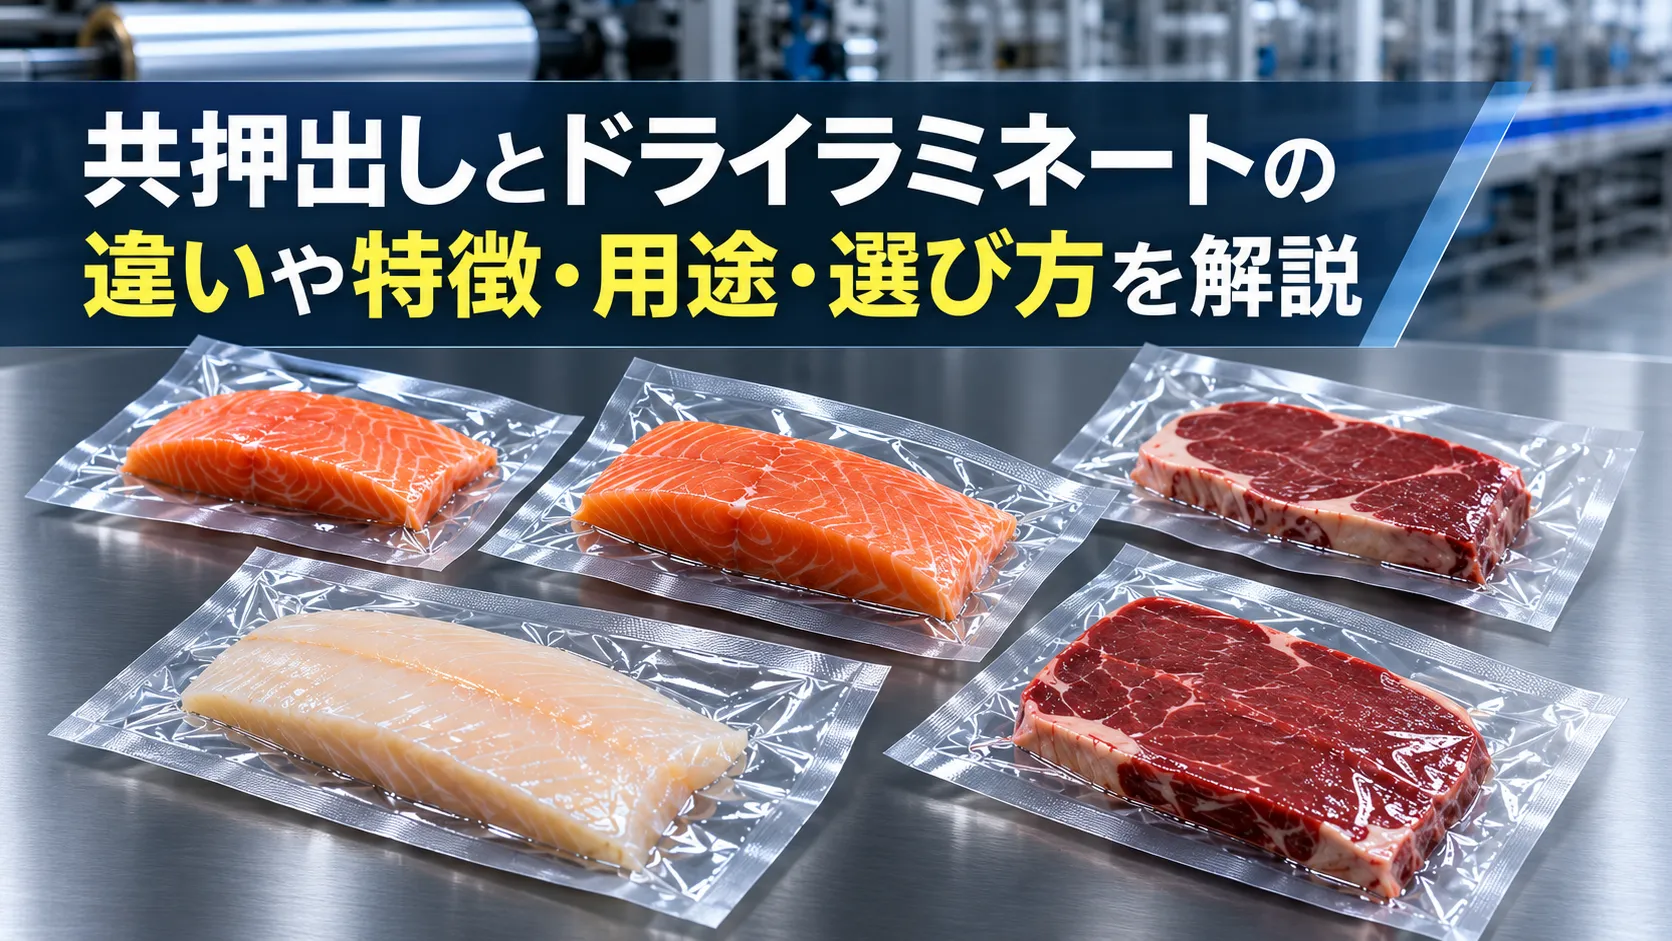
共押出しフィルムは、比較的柔らかく、内容物の形状に沿いやすい性質があります。特に真空包装では、肉や魚などの凹凸にフィルムが密着しやすく、包装内に隙間ができにくい点が特徴です。
折れジワや摩擦によるピンホールを抑えやすいため、骨やヒレなどの突起がある食品にも適しています。
共押出しでは、フィルム同士を貼り合わせるための溶剤型接着剤を使用しません。そのため、接着剤の乾燥不足などによって生じる残留溶剤や、内容物へのにおい移りのリスクを抑えやすい製法です。
食品包装や衛生用品など、においや衛生面への配慮が必要な用途で採用されています。
共押出しは、樹脂を溶融状態で積層する製法です。そのため、接着剤の経年劣化や硬化不足に起因するデラミネーション、つまり層間剥離のリスクを抑えやすいという特徴があります。
ただし、樹脂の組み合わせや成形条件によって層間接着性は変わるため、共押出しであれば必ず剥離しないという意味ではありません。
共押出しは、多層フィルムを一度の成形工程で製造できます。インフレーション法によるチューブ状のフィルムであれば、袋の両側をシールする必要がないため、袋の形状や製造数量によっては材料や加工コストを抑えられる場合があります。
また、工程数が比較的少ないため、大量生産時に生産効率を高めやすい製法です。
共押出しでは、複数のフィルムを個別に製造した後に、接着剤の塗布、乾燥、貼り合わせを行う必要がありません。そのため、フィルム構成や製造条件によっては、ドライラミネートと比較して製造工程を短縮し、エネルギー使用量やCO2排出量を抑えられる可能性があります。
ただし、具体的な削減率は、使用する樹脂、フィルムの厚み、製造設備、比較対象、算定範囲によって異なります。環境性能を表示する場合は、製品ごとのLCAやメーカー公表データを確認する必要があります。
共押出しで組み合わせられるのは、基本的に熱で溶かして成形できる樹脂です。そのため、紙やアルミ箔など、熱可塑性樹脂以外の素材を成形時に直接組み込むことはできません。
また、共押出しフィルムを単体の袋として使用する場合、表面に印刷する「表刷り」が採用されることがあります。印刷面が外部に露出するため、輸送時の摩擦などによってインキが傷つく可能性があります。
複雑な多色印刷や、印刷面の耐摩擦性を重視する商品では、ドライラミネートの方が適している場合があります。
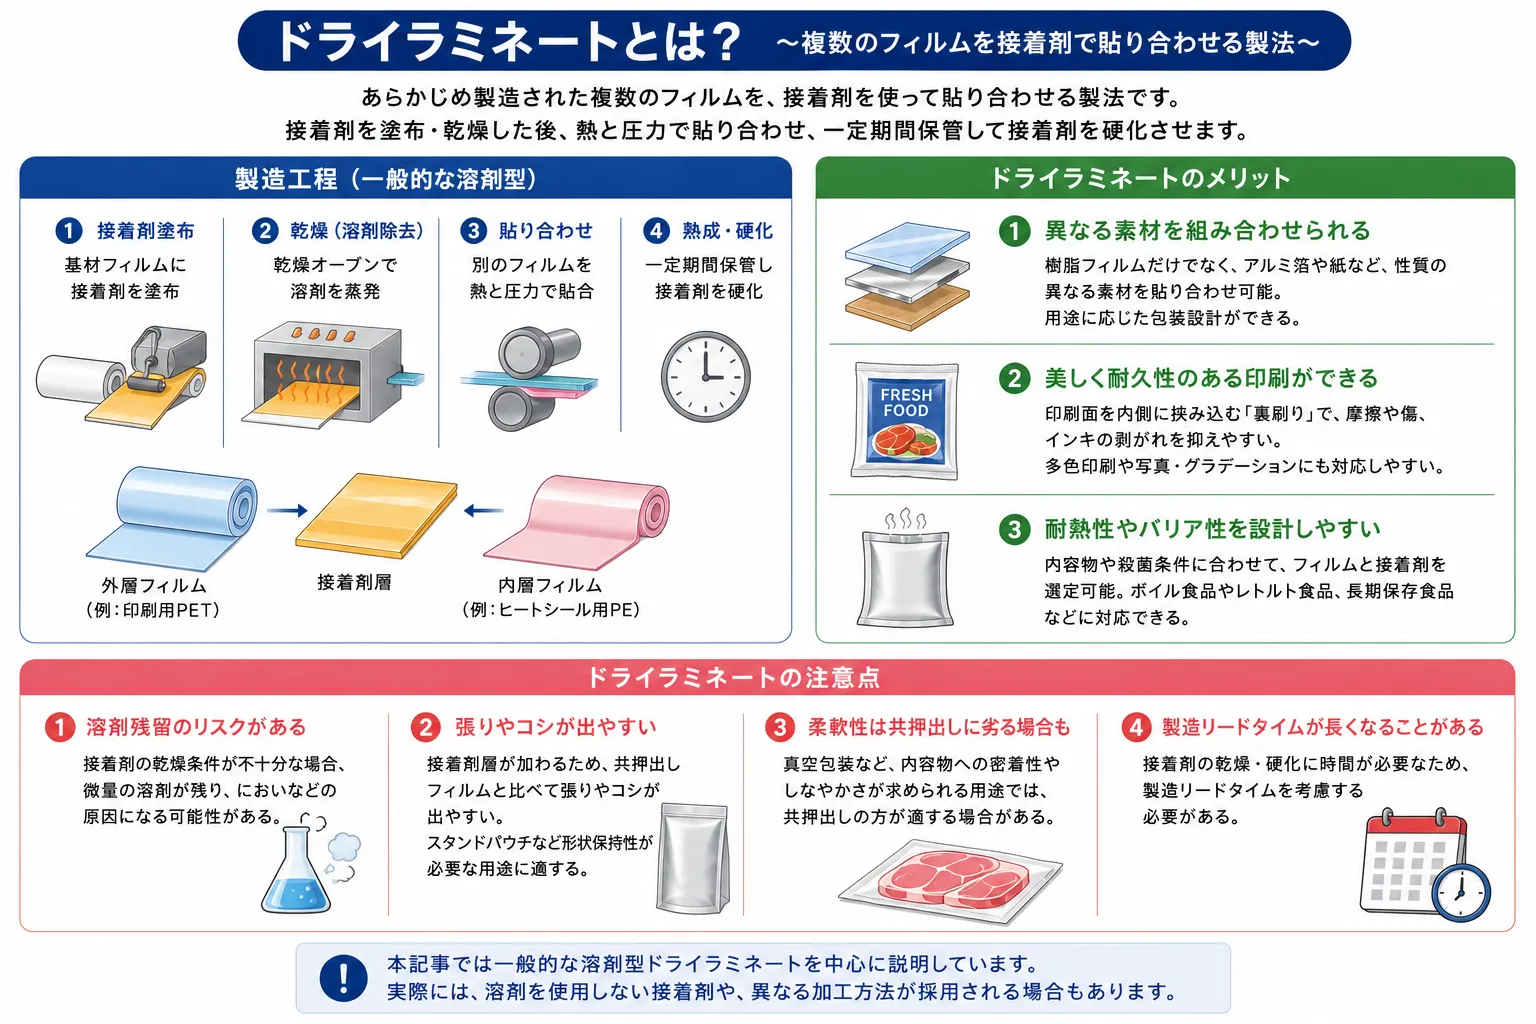
ドライラミネートとは、あらかじめ製造された複数のフィルムを、接着剤を使用して貼り合わせる製法です。
一般的な溶剤型ドライラミネートでは、基材となるフィルムに接着剤を塗布し、乾燥オーブンで溶剤を蒸発させます。その後、別のフィルムと熱・圧力をかけて貼り合わせ、一定期間保管して接着剤を硬化させます。使用するフィルムや接着剤を変更することで、用途に応じた性能を設計できるのが特徴です。
なお、本記事では一般的な溶剤型ドライラミネートを中心に説明しています。実際には、溶剤を使用しない接着剤や、異なる加工方法が採用される場合もあります。
ドライラミネートでは、樹脂フィルムだけでなく、アルミ箔や紙など、性質の異なる素材を貼り合わせることができます。例えば、強度を持たせるPETフィルム、酸素や光を遮断するアルミ箔、ヒートシールに使用するポリエチレン系フィルムを組み合わせることも可能です。
用途に応じて素材を選べるため、包装設計の自由度が高い製法です。
ドライラミネートでは、透明フィルムの内側に印刷し、その印刷面を別のフィルムで挟み込む「裏刷り」が一般的です。印刷面がフィルムの内側に保護されるため、外部からの摩擦による傷やインキの剥がれを抑えやすくなります。
写真やグラデーションを使用した多色印刷にも対応しやすいため、菓子、食品、化粧品など、店頭でのデザイン性を重視するパッケージに適しています。
ドライラミネートでは、内容物や殺菌条件に合わせてフィルムと接着剤を選定できます。耐熱性の高いフィルムやアルミ箔、バリア性の高いフィルムを組み合わせることで、ボイル食品、レトルト食品、長期保存食品などに対応できます。
ただし、必要な耐熱温度や保存性能は、フィルム構成だけでなく、接着剤、シール条件、内容物、殺菌方法によっても変わります。
溶剤型のドライラミネートでは、接着剤を乾燥させる工程があります。製造条件や乾燥状態が適切でない場合、微量の溶剤が残り、においなどの原因になる可能性があります。
また、接着剤の層が加わることで、共押出しフィルムと比較して張りやコシが出やすい傾向があります。スタンドパウチなど、袋に一定の形状保持性を持たせたい場合には利点になりますが、真空包装時の柔軟性では共押出しが適する場合があります。
接着剤の乾燥や硬化に時間を要するため、製造リードタイムも考慮する必要があります。
共押出しは、柔軟性、真空時の追随性、生産効率に強みがあります。
一方、ドライラミネートは、素材の組み合わせ、印刷表現、耐熱・バリア設計の自由度に強みがあります。
共押出しと似た名称の製法に「押し出しラミネート」があります。
押し出しラミネートは、紙やフィルムなどの基材の間に、加熱して溶かしたポリエチレンなどの樹脂を流し込み、その樹脂を接着層として貼り合わせる製法です。複数の樹脂を同時に押し出して多層フィルムを成形する共押出しとは、工程や目的が異なります。
押し出しラミネートは、高速加工や大量生産に適しており、紙に防湿性や耐水性を付与する包装資材などにも使用されます。
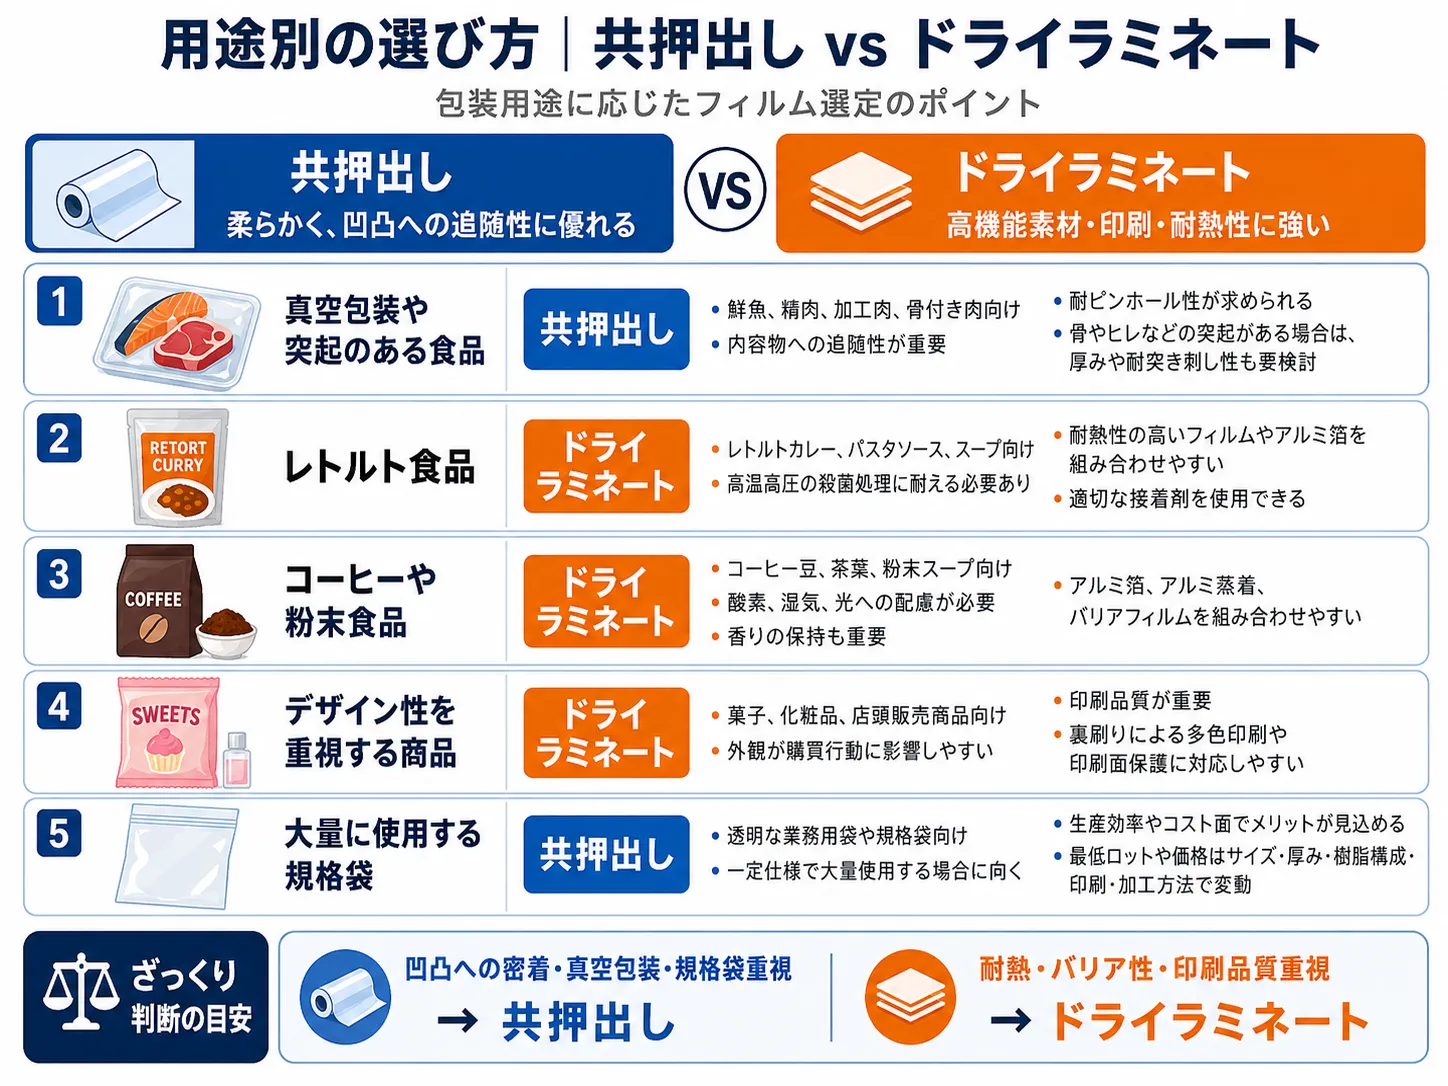
鮮魚、精肉、加工肉、骨付き肉などの真空包装では、内容物への追随性や耐ピンホール性が重要です。
柔らかく凹凸に密着しやすい共押出しフィルムが適しています。
特に、骨やヒレなどの突起がある場合は、フィルムの厚みや耐突き刺し性も含めて検討する必要があります。
レトルトカレー、パスタソース、スープなどは、高温高圧での殺菌処理に耐える包装が必要です。
耐熱性の高いフィルムやアルミ箔を組み合わせ、適切な接着剤を使用できるドライラミネートが主な選択肢となります。
コーヒー豆、茶葉、粉末スープなどは、酸素、湿気、光、香りの保持に配慮する必要があります。
アルミ箔やアルミ蒸着フィルム、バリアフィルムを組み合わせやすいドライラミネートが適しています。
菓子、化粧品、店頭販売用の商品など、パッケージの外観が購買行動に影響する製品では印刷品質も重要です。
裏刷りによる多色印刷や、印刷面の保護に対応しやすいドライラミネートが適しています。
透明な業務用袋や規格袋など、一定の仕様で大量に使用する場合は、共押出しによって生産効率やコスト面のメリットを得られる可能性があります。
ただし、最低ロットや価格は、袋のサイズ、厚み、樹脂構成、印刷、加工方法によって異なります。
包装フィルムは、製法名だけで決めるものではありません。
選定時には、少なくとも次の条件を確認する必要があります。
・内容物は食品、液体、粉末、油物、薬品のどれか
・骨や角など、袋を傷つける突起があるか
・冷蔵、冷凍、常温、加熱殺菌のどの条件で使用するか
・必要な保存期間や賞味期限はどの程度か
・酸素、湿気、光、香りのどれを遮断したいか
・真空包装や脱気包装を行うか
・どの程度の印刷品質が必要か
・必要数量と希望納期はどの程度か
・使用する包装機やシール機に対応しているか
同じ内容物でも、保存温度や流通方法が変われば、適切なフィルム構成も変わります。内容物、保存条件、充填方法、生産ロットなどを包装資材メーカーへ伝えたうえで、適切な構成を選定することが重要です。
共押出しとドライラミネートには、それぞれ異なる特徴があります。
共押出しは、柔軟性や真空包装時の追随性に優れ、大量生産や規格袋などでコストメリットを出しやすい製法です。
一方、ドライラミネートは、アルミ箔や紙などの異素材を組み合わせやすく、印刷の美しさや耐熱性、バリア性を重視する包装に適しています。
重要なのは、製法だけで判断するのではなく、内容物、保存条件、必要な機能、印刷、ロットなどを整理したうえで選ぶことです。包装フィルムや袋の材質選定でお困りの場合は、内容物や使用条件、希望数量などをお知らせください。用途に応じた包装仕様をご提案いたします。